Eine Markenfarbe ist ein Versprechen an den Käufer: dasselbe Rot, dasselbe Blau, wo immer das Produkt erscheint. Dieses Versprechen zu halten ist leicht auf einer Maschine in einem Gebäude. Schwer wird es in dem Moment, in dem dieselbe Verpackung in mehreren Werken, in mehreren Ländern, zur gleichen Zeit produziert wird. Das ist das Mehrstandort-Problem, und es ist einer der häufigsten Gründe, warum ein Markeninhaber beginnt, unangenehme Fragen zur Farbe zu stellen.
Warum dieselbe Markenfarbe von Werk zu Werk driftet
Keine zwei Drucksäle sind identisch. Ein Auftrag, der in einem Werk perfekt aussieht, kann in einem anderen danebenliegen, weil jede lokale Variable die Farbe ein wenig verschiebt:
- Unterschiedliche Maschinenhersteller und -generationen, jede mit eigenem Farbführungsverhalten.
- Unterschiedliche Farbserien und oft unterschiedliche Farblieferanten je Region.
- Unterschiedliche Papiere und Kartons, die verändern, wie die Farbe steht und trocknet.
- Unterschiedliche Bediener, jeder mit einer leicht anderen Vorstellung davon, was auf Sollwert heißt.
- Unterschiedliche Messgewohnheiten, vom eingesetzten Gerät bis zur eingestellten M-Messbedingung.
Keiner dieser Punkte ist für sich ein Fehler. Zusammengenommen bedeuten sie, dass fünf fähige Werke sich jeweils auf ihre eigene Version von richtig einpendeln. Wenn die einzige Referenz ein gedrucktes Muster und ein geschultes Auge ist, werden die Standorte nie vollständig zusammenfinden. Farbabweichung zwischen Werken ist ein Systemproblem, kein Bedienerproblem, und deshalb muss die Lösung systematisch sein. Unser vollständiger Leitfaden zur Closed-Loop-Farbregelung erklärt im Detail, wie der Mess- und Korrekturkreis funktioniert.
Was ein standortübergreifender Farbstandard tatsächlich verlangt
Farbe über Standorte zu standardisieren hat weniger damit zu tun, identische Maschinen zu kaufen, als damit, eine gemeinsame numerische Wahrheit zu teilen. Ein standortübergreifender Standard ruht auf drei Säulen:
- Eine Referenz je Farbe, ausgedrückt als Spektral- oder Lab-Werte mit einer vereinbarten DeltaE-Toleranz, nicht als physisches Muster, das verblasst.
- Eine Messmethode überall: dieselbe Geometrie, dieselbe M-Messbedingung, dieselbe Logik beim Kontrollstreifen in jedem Werk.
- Ein Regelkreis je Maschine, der jeden Bogen liest und ihn automatisch auf die gemeinsame Referenz zurückführt, sodass das Ziel durchgesetzt wird, statt erhofft.
Die ersten beiden sorgen dafür, dass die Standorte dieselbe Sprache sprechen. Die dritte sorgt dafür, dass sie in Echtzeit danach handeln. Eine Referenz, die in einer Tabelle lebt, aber an der Maschine nicht durchgesetzt wird, ist nur ein Wunsch. Der Wert entsteht, wenn jede Maschine in jedem Werk gegen dasselbe Ziel gemessen und selbstständig darauf korrigiert wird.
Wie Closed-Loop den Standard übertragbar macht
Die Closed-Loop-Farbregelung ist das, was aus einer gemeinsamen Referenz ein gemeinsames Ergebnis macht. Ein spektrales System misst den Kontrollstreifen auf dem laufenden Bogen, vergleicht jede Zone mit der vereinbarten Referenz, berechnet das DeltaE und schickt Korrekturen an die Maschine zurück, sodass die Farbe über die gesamte Auflage auf dem Standard gehalten wird. Weil der Regelkreis auf eine Zahl korrigiert und nicht auf eine Erinnerung, liefert er dasselbe Ergebnis auf einer Heidelberg in Frankreich und einer Komori in China. Die ColorLoop-Engine steuert diese Korrektur und führt ein zeitgestempeltes Protokoll jeder Messung. Für den Bogenoffset bündelt das Offset360-Paket Scannen, Prozesskontrolle und Closed-Loop in einem Workflow, ein praktischer Weg, mehreren Werken denselben Mess- und Korrekturaufbau zu geben.
Die Rückverfolgbarkeit zählt ebenso viel wie die Korrektur. Wenn jedes Werk jeden Bogen gegen dieselbe Referenz protokolliert, kann der Markeninhaber sehen, dass der Auftrag überall, wo er lief, in der Toleranz geblieben ist, und das Einrichten wird kürzer, weil jede Maschine ihr Ziel schneller erreicht, statt ihm nach Auge hinterherzulaufen. Einheitliches Messen senkt zudem die Makulatur an jedem Standort, weil weniger Papier auf dem Weg zur Farbe verdorben wird. Die zentralen Begriffe, von Farbkonstanz bis DeltaE, sind im Glossar definiert.
Eine Referenz, jede Region
Das Mehrstandort-Problem ist in Wirklichkeit ein globales Problem. Markeninhaber verteilen dieselbe Arbeit zunehmend auf Werke in verschiedenen Regionen, um Lieferketten zu verkürzen und Fracht zu sparen, und erwarten dann, dass die gedruckte Farbe von Werk zu Werk übereinstimmt, egal wo die Auflage gelaufen ist. Verpackungsgruppen, die in mehreren Ländern produzieren, wie die Verarbeiter mit mehreren Werken, mit denen Rutherford arbeitet, nutzen eine Closed-Loop-Referenz, damit eine Faltschachtel aus Europa, aus Nordamerika oder aus einem asiatischen Werk dieselbe Farbe trägt. Der Standard lebt in den gemeinsamen Daten, und genau deshalb kann Rutherford ihn auf mehr als 1.000 Systemen in über 30 Ländern bereitstellen und trotzdem jeden Standort auf dasselbe Ziel korrigieren lassen. Der Mehrstandort-Rollout bei Obeikan ist ein Beispiel für eine Gruppe, die ihre Farbe auf diese Weise über Werke hinweg abgleicht.
Wie hält man eine Markenfarbe über mehrere Werke konsistent?
Geben Sie jedem Werk dieselbe numerische Referenz für jede Farbe, messen Sie sie an jedem Standort auf dieselbe Weise und setzen Sie an jeder Maschine eine Closed-Loop-Farbregelung ein, die automatisch auf diese Referenz zurückkorrigiert. Die Konstanz kommt dann aus den gemeinsamen Daten und der automatischen Korrektur, nicht daraus, dass jeder Bediener ein gedrucktes Muster nach Auge treffen soll.
Was ist standortübergreifende Farbstandardisierung?
Standortübergreifende Farbstandardisierung ist die Praxis, eine Markenfarbe in jedem Werk, das sie druckt, zum selben gemessenen Ergebnis zu bringen. Sie verbindet eine gemeinsame Referenz, eine identische Messmethode und einen automatischen Korrekturkreis, sodass die Farbkonstanz nicht davon abhängt, welches Werk den Auftrag gefahren hat. Die Kernbegriffe sind im Glossar definiert.
Können Maschinen verschiedener Hersteller denselben Farbstandard halten?
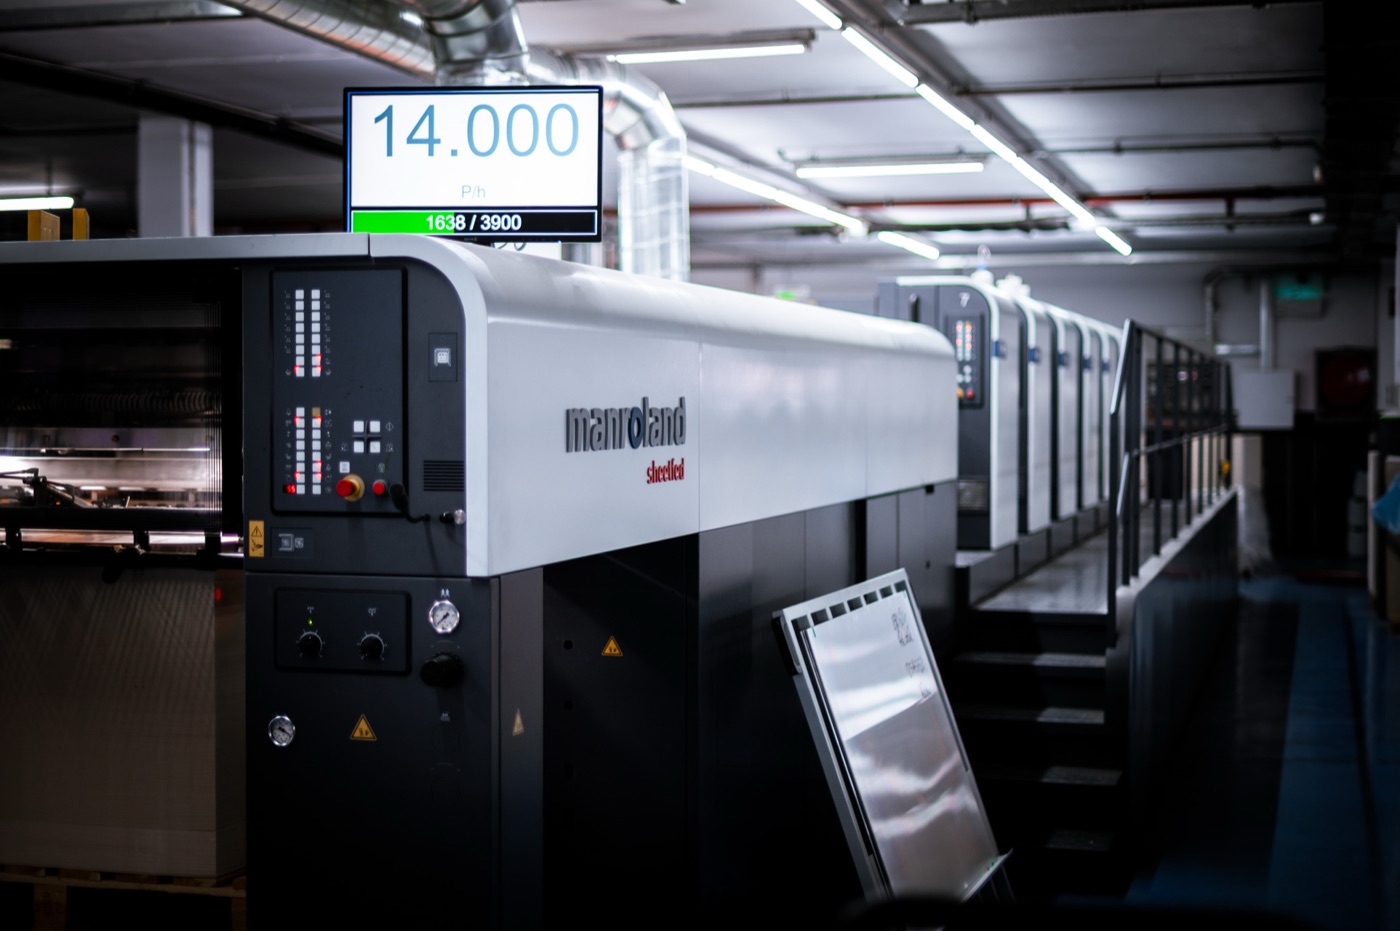
Ja. Weil Closed-Loop auf eine numerische Referenz korrigiert und nicht auf eine bestimmte Maschine, können Maschinen verschiedener Hersteller und Generationen denselben Standard halten. ColorLoop ist herstellerunabhängig und arbeitet mit Heidelberg, Komori, Koenig & Bauer, Manroland und anderen, sodass auch ein gemischter Maschinenpark über mehrere Werke auf eine Markenfarbe zusammenfinden kann.