Un color de marca es una promesa hecha al consumidor: el mismo rojo, el mismo azul, dondequiera que aparezca el producto. Cumplir esa promesa es fácil en una prensa en un edificio. Se vuelve difícil en el momento en que el mismo packaging se produce en varias plantas, en varios países, al mismo tiempo. Este es el problema multisitio, y es una de las razones más frecuentes por las que un propietario de marca empieza a hacer preguntas incómodas sobre el color.
Por qué el mismo color de marca deriva de una planta a otra
No hay dos salas de prensa idénticas. Un trabajo que queda perfecto en una planta puede fallar en otra porque cada variable local empuja un poco el color:
- Marcas y generaciones de prensa distintas, cada una con su propio comportamiento de entintado.
- Juegos de tintas distintos y, a menudo, proveedores de tinta distintos por región.
- Papel y cartoncillo distintos, que cambian cómo se asienta y seca la tinta.
- Operarios distintos, cada uno con una idea ligeramente diferente de lo que es estar en objetivo.
- Hábitos de medición distintos, desde el dispositivo utilizado hasta la condición M configurada.
Ninguno de estos factores es un error por sí solo. Sumados, hacen que cinco plantas competentes acaben cada una con su propia versión de lo correcto. Si la única referencia es una muestra impresa y un ojo entrenado, los centros nunca convergerán del todo. La deriva del color entre plantas es un problema de sistema, no de operario, y por eso la solución tiene que ser sistemática. Nuestra guía completa del control del color closed-loop explica en detalle cómo funciona el bucle de medición y corrección.
Qué exige realmente un estándar de color multisitio
Estandarizar el color entre centros tiene menos que ver con comprar prensas idénticas que con compartir una única verdad numérica. Un estándar multisitio se apoya en tres pilares:
- Una referencia por color, expresada en valores espectrales o Lab con una tolerancia DeltaE acordada, no como una muestra física que se decolora.
- Un único método de medición en todas partes: la misma geometría, la misma condición de medición M, la misma lógica de barra de control en cada planta.
- Un bucle de corrección por prensa que lee cada pliego y lo devuelve automáticamente a la referencia compartida, de modo que el objetivo se impone en lugar de desearse.
Los dos primeros hacen que los centros hablen el mismo idioma. El tercero hace que actúen en consecuencia en tiempo real. Una referencia que vive en una hoja de cálculo pero no se impone en la prensa es solo un deseo. El valor aparece cuando cada prensa de cada planta se mide contra el mismo objetivo y se corrige hacia él por sí sola.
Cómo el closed-loop hace portable el estándar
El control del color closed-loop es lo que convierte una referencia compartida en un resultado compartido. Un sistema espectral mide la barra de control en el pliego en marcha, compara cada zona con la referencia acordada, calcula el DeltaE y envía las correcciones a la prensa para que el color se mantenga en el estándar durante toda la tirada. Como el bucle corrige hacia un número, no hacia un recuerdo, produce el mismo resultado en una Heidelberg en Francia y en una Komori en China. El motor ColorLoop gobierna esa corrección y guarda un registro con marca de tiempo de cada lectura. Para offset de pliego, el paquete Offset360 reúne el escaneo, el control de proceso y el closed-loop en un solo flujo de trabajo, una forma práctica de dar a varias plantas la misma cadena de medición y corrección.
La parte de trazabilidad importa tanto como la corrección. Cuando cada planta registra cada pliego contra la misma referencia, el propietario de la marca puede ver que el trabajo se mantuvo dentro de tolerancia en todos los sitios donde se imprimió, y la puesta a punto es más corta porque cada prensa alcanza el objetivo antes en lugar de perseguirlo a ojo. Una medición consistente también reduce el desperdicio en cada centro, porque se estropea menos papel hasta llegar a color. Los términos clave, de consistencia del color a DeltaE, están definidos en el glosario.
Una referencia, todas las regiones
El problema multisitio es en realidad un problema global. Los propietarios de marca reparten cada vez más el mismo trabajo entre plantas de regiones distintas para acortar las cadenas de suministro y reducir el transporte, y luego esperan que el color impreso coincida de planta a planta con independencia de dónde se hizo la tirada. Los grupos de packaging que producen en varios países, como los convertidores multiplanta con los que trabaja Rutherford, usan una única referencia closed-loop para que un estuche fabricado en Europa, en Norteamérica o en una planta asiática lleve el mismo color. El estándar vive en los datos compartidos, y precisamente por eso Rutherford puede desplegarlo en más de 1.000 sistemas en más de 30 países y lograr que cada centro corrija hacia el mismo objetivo. El despliegue multisitio de Obeikan es un ejemplo de un grupo que alinea así el color entre sus plantas.
¿Cómo se mantiene consistente un color de marca en varias plantas?
Dando a cada planta la misma referencia numérica para cada color, midiéndola de la misma manera en cada centro y usando control del color closed-loop en cada prensa para corregir automáticamente hacia esa referencia. La consistencia procede entonces de los datos compartidos y de la corrección automática, no de pedir a cada operario que iguale a ojo una muestra impresa.
¿Qué es la estandarización del color multisitio?
La estandarización del color multisitio es la práctica de conseguir que un mismo color de marca produzca el mismo resultado medido en todas las plantas que lo imprimen. Combina una referencia compartida, un método de medición idéntico y un bucle de corrección automático para que la consistencia del color no dependa de qué fábrica hizo el trabajo. Los términos fundamentales están definidos en el glosario.
¿Pueden prensas de distintas marcas mantener el mismo estándar de color?
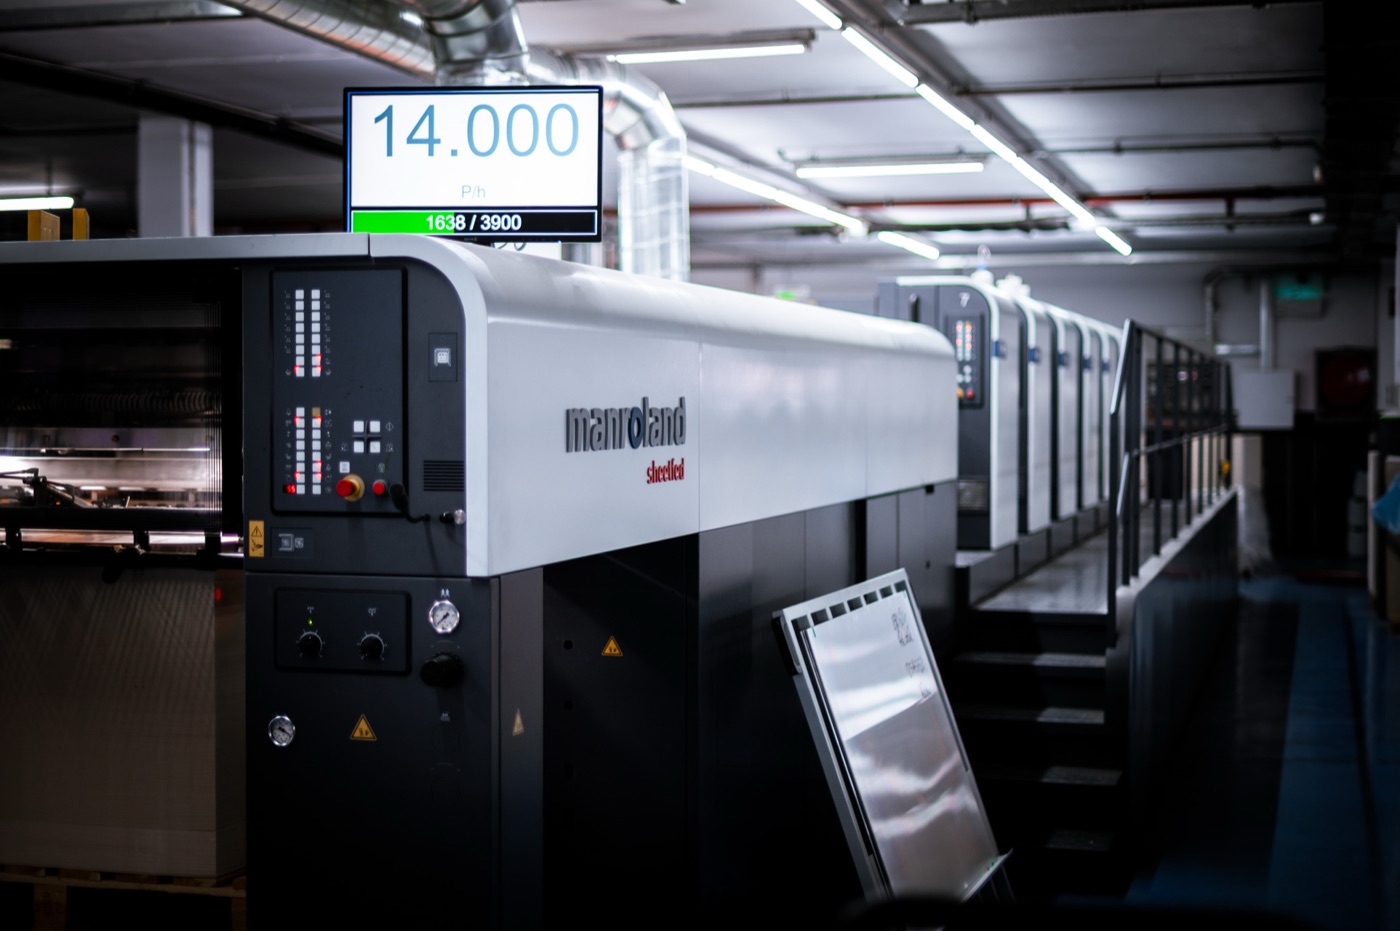
Sí. Como el closed-loop corrige hacia una referencia numérica y no hacia una máquina concreta, prensas de marcas y generaciones distintas pueden mantener el mismo estándar. ColorLoop es independiente del fabricante y funciona con Heidelberg, Komori, Koenig & Bauer, Manroland y otros, así que un parque mixto repartido en varias plantas puede converger igualmente en un único color de marca.