Une idée persiste dans la profession : un contrôle couleur moderne exigerait une presse moderne. C’est une idée coûteuse, car elle transforme une décision de retrofit en décision d’investissement lourd, et la plupart des presses qui pourraient être modernisées aujourd’hui sont au contraire passées par pertes et profits.
La réalité est plus étroite et plus encourageante : le contrôle couleur closed-loop a besoin d’un moyen de lire la feuille et d’un moyen d’écrire vers les vis d’encrier. Tout le reste relève du travail d’intégration.
Les trois choses qu’une console doit fournir
1. Une interface d’encrage qui accepte des corrections
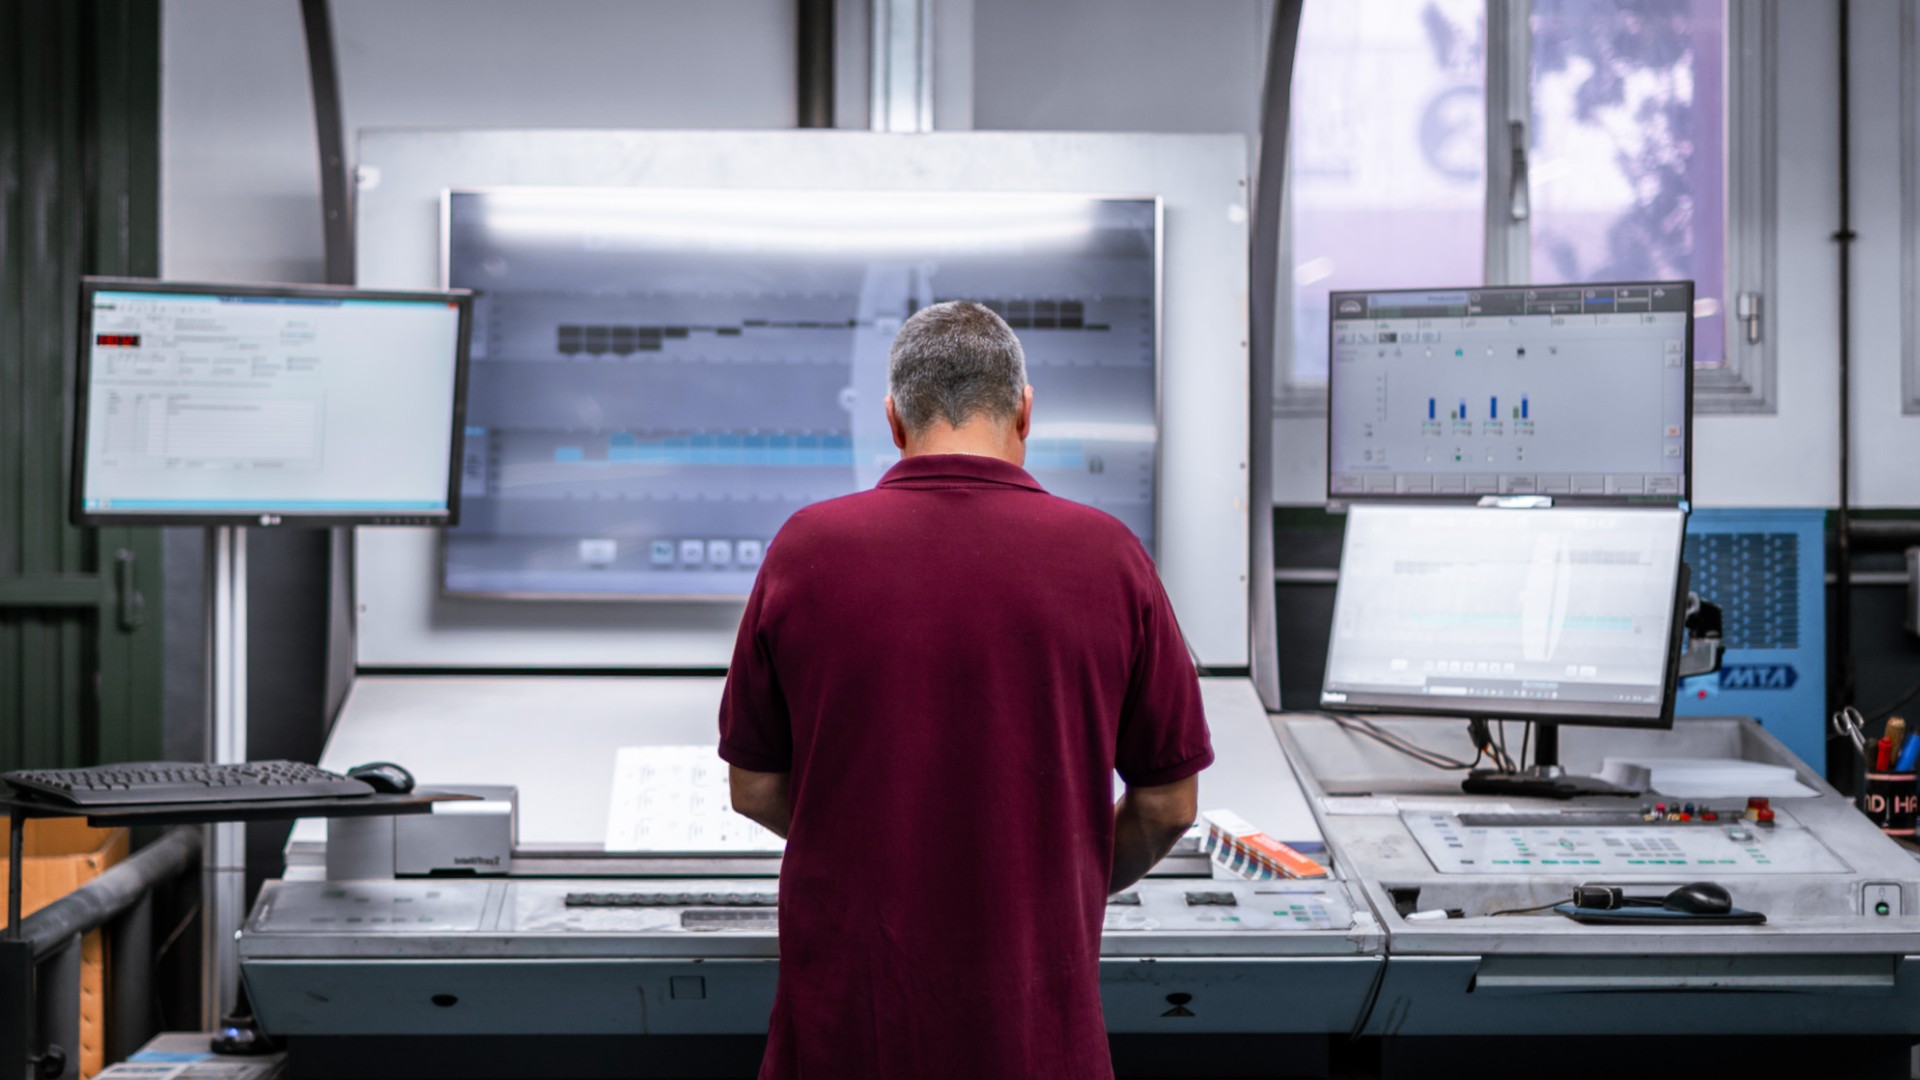
C’est le point décisif. La boucle mesure la feuille imprimée, calcule la correction et doit la transmettre aux vis d’encrier. Une console qui ne fait qu’afficher des valeurs, sans en accepter de l’extérieur, ne peut pas fermer la boucle.
La plupart des consoles conçues pour le préréglage d’encrage disposent déjà de cette interface, car c’est le même canal qu’empruntent les données de préréglage CIP3 et CIP4. Si votre presse accepte les données de préréglage venant du prépresse, le chemin d’écriture existe très probablement.
2. Une source de mesure
La boucle a besoin de lectures colorimétriques ou densitométriques de la feuille. Elles peuvent venir d’un système inline, d’un spectrophotomètre à balayage sur la console, ou d’un appareil portable utilisé à intervalles définis. Plus la boucle de mesure est serrée, plus le contrôle couleur l’est aussi, mais un appareil à balayage sur la console suffit pour faire tourner un vrai closed-loop.
3. Une base mécanique stable
C’est celle qu’aucune brochure ne mentionne. Une boucle corrige les vis d’encrier ; elle ne peut pas compenser des rouleaux usés, des blanchets abîmés ou un mouillage défaillant. Sur une presse dont les problèmes mécaniques ne sont pas résolus, le contrôle closed-loop poursuivra fidèlement une cible mouvante, et tout le monde conclura que la technologie ne fonctionne pas.
Les principales consoles en pratique
Les générations de consoles varient et le modèle précis doit toujours être confirmé, mais voici le tableau général par constructeur :
- Heidelberg : générations CP Tronic, CP2000 et Prinect Press Center, sur presses Speedmaster SM et XL
- Komori : PQC-S et KHS-AI, sur presses Lithrone G et GL
- Koenig & Bauer : ErgoTronic et ColorTronic, sur presses Rapida
- Manroland : Pecom et ColorPilot, sur presses Roland 700, Roland 900 et Evolution
- Mitsubishi : consoles IPC, sur presses de la série Diamond
- Ryobi : consoles de contrôle PCS, sur presses des séries 750, 920 et 1050
- Goss : commandes Omnicon, sur presses offset rotatives
- Presstek : commandes des presses DI, sur presses Presstek DI
Chacun de ces constructeurs dispose d’une page de compatibilité dédiée, avec les questions qui reviennent pour cette marque : Heidelberg, Komori, Koenig & Bauer, Manroland, Mitsubishi, Ryobi, Goss et Presstek.
Ce qui ne disqualifie pas une presse
Plusieurs points que les imprimeurs prennent pour des obstacles n’en sont généralement pas :
- L’âge. Une presse des années 2000 avec une console entretenue est souvent une meilleure candidate qu’une presse plus récente dotée d’un système propriétaire fermé
- Le nombre de groupes. Quatre, cinq, six ou huit groupes fonctionnent ; la boucle s’adapte au nombre de zones d’encrage qu’elle doit piloter
- Le matériel de mesure existant. Si vous possédez déjà un appareil à balayage, il peut souvent être réutilisé plutôt que remplacé
- Des marques différentes dans le même atelier. Chaque presse est évaluée sur sa propre console
Ce qui en disqualifie une
Être franc sur ce point fait gagner du temps à tout le monde. Une presse est une mauvaise candidate lorsque la console est totalement fermée, sans interface documentée, lorsque les actionneurs des vis d’encrier sont usés au point de ne plus tenir un réglage, ou lorsque la base mécanique est si instable que la boucle corrigerait des problèmes de maintenance plutôt que la couleur. Dans ces cas, la réponse honnête est de remettre d’abord la presse en état, ou d’admettre que cette machine-là n’est pas la bonne pour commencer.
Comment le savoir en une journée, sans visite sur site
La vérification d’éligibilité existe précisément parce que rien de ce qui précède ne se tranche sur brochure. Elle se fait depuis un téléphone : des photos de la console en vue d’ensemble, de l’intérieur de l’armoire, de la rangée de vis d’encrier et de la plaque constructeur. Ces quatre images suffisent à identifier la génération de console et l’interface qu’elle expose.
La réponse arrive sous un jour ouvré et indique si la presse est éligible au contrôle couleur closed-loop avec son dispositif de mesure actuel, ou à un ensemble complet incluant le matériel de mesure. C’est gratuit et sans aucun engagement, y compris lorsque la réponse est non.
Pour comprendre ce que fait réellement la boucle une fois installée : le contrôle couleur closed-loop expliqué.